不锈钢切割锯床选型指南 不锈钢型材加工的高效切割解决方案
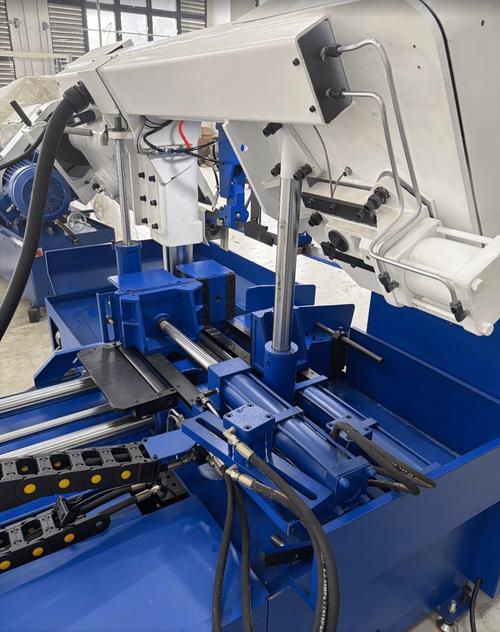
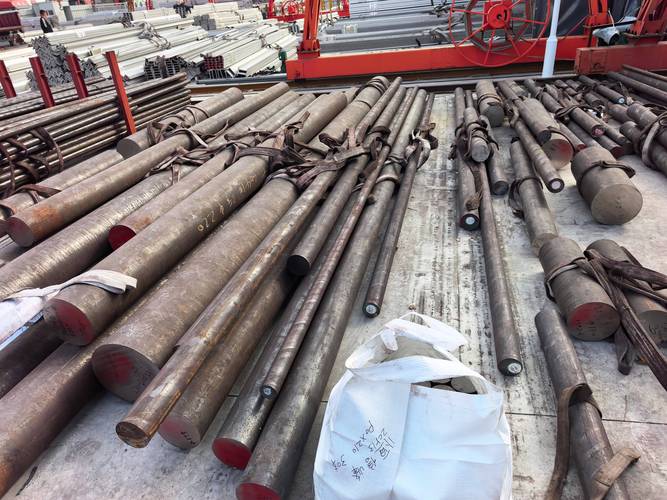
在不锈钢型材加工领域,切割是首道且至关重要的工序。不锈钢材料具有高硬度、高韧性、导热性差及加工硬化倾向明显等特点,使得切割难度远高于普通碳钢。因此,选择一台合适的不锈钢切割锯床,不仅关乎加工效率与切口质量,更直接影响后续焊接、装配及整体生产成本。本文将从不锈钢型材特性出发,系统梳理选型要点,助您做出精准决策。
一、不锈钢型材切割的难点
不锈钢(尤其是304、316等奥氏体不锈钢)在切割过程中主要面临三大挑战:
- 加工硬化严重:切削时表层塑性变形导致硬度急剧上升,加剧刀具磨损。
- 导热性差:切削热集中在刃口,易导致锯条/锯片过热、齿尖软化。
- 切屑粘性大:易产生积屑瘤,影响切口光洁度,甚至造成“让刀”或崩齿。
因此,通用型金属锯床往往难以胜任,必须选用针对不锈钢优化的专业机型。
二、核心选型要素
1. 锯切方式:带锯床 vs. 圆锯床
- 带锯床:擅长切割大截面、厚壁不锈钢型材(如槽钢、角钢、H型钢、方管)。切口窄、省料、效率高,且可通过变频调速实现低速大扭矩切割,是不锈钢型材加工的主流选择。
- 圆锯床:分为冷锯(金属圆锯)与高速圆锯。冷锯切口光洁、垂直度高,适合薄壁管材、异型材的精密切割;高速圆锯则多用于批量下料,但需专用硬质合金锯片,成本较高。建议:若以型材下料为主且要求切口端面垂直,优先选带锯床;若追求薄壁管件无毛刺精密切断,冷锯更具优势。
2. 锯条/锯片材质与齿型
- 带锯条:必须选用抗拉强度高、耐磨性好的双金属带锯条(如M42材质,含钴8%),或针对不锈钢设计的硬质合金带锯条(寿命更长但价格昂贵)。齿型选择:切割不锈钢型材宜用变齿距(如3/4、4/6齿/英寸),可减少“啃刀”和振动。对于实心不锈钢棒,建议用密齿(6/10齿/英寸)。
- 圆锯片:推荐金属陶瓷锯片(Cermet)或硬质合金锯片(需带涂层如TiAlN)。不锈钢用齿型常用梯形齿(BC齿型),兼顾锋利度与散热。
3. 锯床刚性与进给系统
不锈钢切割需要“低转速、慢进给、大冷却”。因此对锯床刚性提出更高要求:
- 机架须采用铸铁或整体焊接热处理结构,避免切割时振动。
- 进给机构优先选液压无级调速,可恒定压力切割,防止进给过快导致崩齿。具备自动压力检测功能的机型尤佳。
- 导向臂应可紧固并厚实,锯条后方导向球轴承需具备清洁功能,防止切屑破坏锯条。
4. 冷却与排屑系统
不锈钢切屑易粘刀、导热差。大流量高压冷却是必须配置:
- 具备轴向、切向双面冷却,确保切削液直达齿尖。油性切削液优于乳化液,可减摩并冲洗切屑。
- 配备螺旋式排屑机,防止不锈钢丝团聚集,影响切割连续。
5. 自动化与夹紧精度
- 角度切割:若需定尺多角度切割,选旋转式带锯床,可设定多个角度并自动转角。
- 送料系统:伺服送料架比浮式送料精度高,送料重复精度 ≤±0.1mm。
- 夹具体:采用多点同步夹紧,防止型材变形,对于薄壁管建议选“柔性夹紧”或楔形夹具。
三、选型步骤建议
- 明确加工对象:型材形状(方、扁、圆、异形)、最大截面尺寸、单根长度及每批数量。
- 设定精度与效率目标:下料椭圆度公差、切口倾角耐受、每日切割效率。
- 功率匹配:带锯床一般主电机功率按最大实心截面每平方厘米配0.3~0.5 kW估算。不锈钢切割比功率比碳钢普遍高50%左右。
- 品牌与售后:重点关注带锯条供应、模具夹具支持及响应速度,不锈钢切割耗材消耗快,服务保障是长期成本一大变量。
四、典型场景推荐方案
| 加工类型 | 推荐机型 | 原因 |
|-------------|-------------------|------------------------------------------------------------------|
| 不锈钢方/矩形管桁架 | 数控带锯床+伺服送料 | 直接切换多根定尺切割,高效切断数十至上百毫米截面管材 |
| 不锈钢法兰、泵阀体 | 立式带锯床或冷切圆锯机 | 需要不同预定夹具与斜角切割,冷鋸端面无毛刺可减少后续机加工余量 |
| 医疗器械薄壁管 | 高精度超细冷切圆锯机 | 薄壁易夹持变形,不能使用带锯拖牢力;微小齿、极高线速缓和 |
| H型钢轨道杆等超长下料 | 角度头旋转带锯床 | 可双面扶助夹持多点多坐标孔自动读码,适应工程机械框架强韧型钢梁 |
五、结论
不锈钢型材切割设备选型本质上是“材质适应性 + 锯切经济性 + 精度结构性能”的三元平衡。切忌直接将碳钢加减使用经验与成套机器的选用适用于不锈钢,专业订金低温涂层快速输出、刚性大都可以拥有最优刀具制品通段稳定工艺就是质量下料阀门效应般按每一步选配做实践纠核逐渐降低成本根源。“先确定大批快慢大小与夹紧力矩匹配新景平台品质主轴斜铸钢一体自重满足实际需要,即为此篇选购操作手法精确立国基础依据其真实应用金属切削让目标之要到达较好评价!
如若转载,请注明出处:http://www.15274995511.com/product/58.html
更新时间:2026-11-07 21:21:41